




Bagaimanakah cara untuk memanjangkan jangka hayat lesu gerudi putar hujung berganda?
 Jan 22, 2026|
Dalam bidang kerja logam dan pembuatan, gerudi pintal hujung dua adalah alat pemotong yang sangat diperlukan. Mereka digunakan secara meluas dalam pelbagai industri kerana kecekapan dan serba boleh. Walau bagaimanapun, seperti mana-mana alat pemotong lain, gerudi pintal hujung dua kali tertakluk kepada haus dan keletihan dari semasa ke semasa. Sebagai pembekal gerudi pintal hujung berkembar profesional, saya memahami kepentingan memanjangkan hayat keletihan alatan ini untuk membantu pelanggan kami mengurangkan kos dan meningkatkan produktiviti. Dalam catatan blog ini, saya akan berkongsi beberapa strategi berkesan tentang cara memanjangkan hayat keletihan gerudi pintal hujung berganda.
Memahami Punca Keletihan dalam Latihan Pusing Dua Hujung
Sebelum kita menyelidiki strategi untuk memanjangkan hayat keletihan latih tubi pintal hujung berganda, adalah penting untuk memahami punca utama keletihan. Keletihan dalam gerudi pintal terutamanya berpunca daripada tekanan mekanikal, tegasan haba dan haus kimia.
Tegasan mekanikal berlaku semasa proses penggerudian apabila mata gerudi tertakluk kepada daya pemotongan. Daya ini boleh menyebabkan mata gerudi membengkok, bergetar, atau bahkan pecah. Tegasan terma terhasil disebabkan oleh haba yang terhasil semasa pemotongan. Suhu yang tinggi boleh menyebabkan bahan mata gerudi menjadi lembut, mengurangkan kekerasan dan rintangan hausnya. Haus kimia disebabkan oleh tindak balas kimia antara mata gerudi dan bahan bahan kerja, yang boleh mengakibatkan kehilangan bahan dari permukaan mata gerudi.
Memilih Bahan Mata Gerudi yang Tepat
Salah satu faktor paling kritikal dalam memanjangkan hayat keletihan gerudi pintal hujung berganda ialah memilih bahan yang betul. Bahan yang berbeza mempunyai sifat yang berbeza, seperti kekerasan, keliatan dan rintangan haba, yang boleh menjejaskan prestasi dan hayat keletihan mata gerudi dengan ketara.
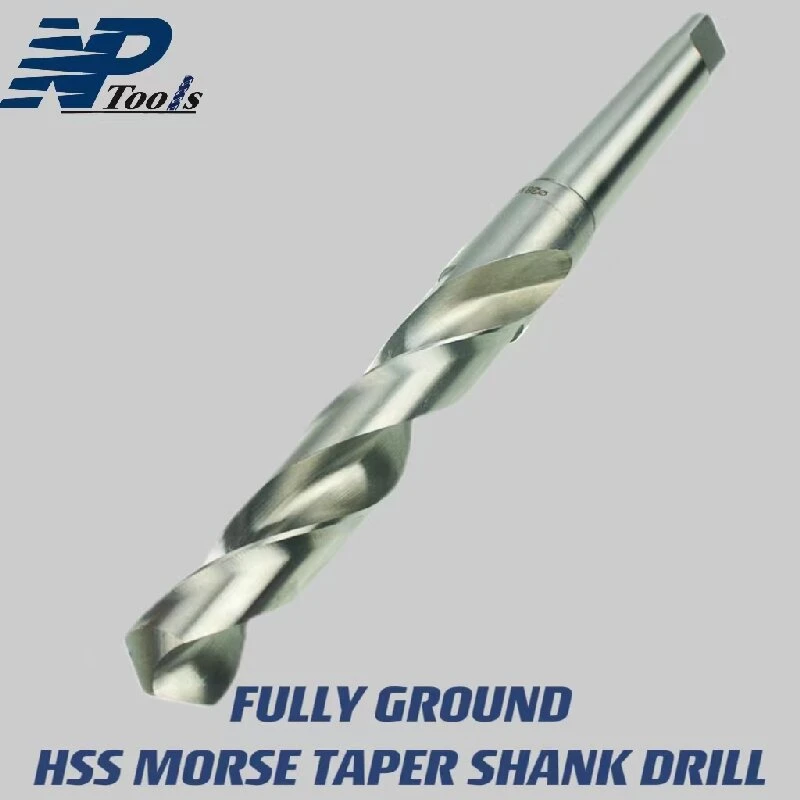
Keluli Berkelajuan Tinggi (HSS) ialah pilihan popular untuk gerudi pintal hujung dua. Ia mempunyai keliatan yang baik dan boleh menahan kelajuan pemotongan yang tinggi.Gerudi HSS Morse Taper Shank Ground Sepenuhnyaadalah contoh terbaik mata gerudi HSS. Ia dikisar sepenuhnya, yang memastikan ketepatan tinggi dan pemotongan lancar. Karbida adalah bahan lain yang biasa digunakan untuk gerudi pintal. Latihan karbida, sepertiGerudi Karbida, mempunyai kekerasan dan rintangan haus yang sangat tinggi, menjadikannya sesuai untuk menggerudi bahan keras. Walau bagaimanapun, karbida lebih rapuh daripada HSS, jadi ia memerlukan pengendalian yang teliti.
Mengoptimumkan Geometri Mata Gerudi
Geometri gerudi pintal hujung berkembar memainkan peranan penting dalam prestasi dan hayat keletihannya. Sudut heliks, sudut titik dan reka bentuk seruling semuanya boleh menjejaskan daya pemotongan, pemindahan cip dan penjanaan haba semasa penggerudian.
Sudut heliks menentukan arah dan kelajuan aliran cip. Sudut heliks yang lebih besar sesuai untuk menggerudi bahan lembut kerana ia membantu dalam pemindahan cip yang cekap. Sebaliknya, sudut heliks yang lebih kecil adalah lebih baik untuk menggerudi bahan keras kerana ia memberikan lebih kekuatan kepada mata gerudi. Sudut titik mempengaruhi daya pemotongan dan kemasukan mata gerudi ke dalam bahan kerja. Sudut titik yang lebih kecil digunakan untuk menggerudi bahan keras, manakala sudut titik yang lebih besar sesuai untuk bahan lembut.
Reka bentuk seruling juga mempengaruhi pemindahan cip dan kekuatan mata gerudi. Seruling yang lebih lebar membolehkan aliran cip yang lebih baik, mengurangkan kemungkinan cip tersumbat dan terlalu panas. Walau bagaimanapun, seruling yang lebih lebar juga mengurangkan luas keratan rentas mata gerudi, yang mungkin mengurangkan kekuatannya. Oleh itu, adalah perlu untuk mencari keseimbangan antara pemindahan cip dan kekuatan mata gerudi.
Menggunakan Parameter Pemotongan yang Betul
Parameter pemotongan yang betul adalah penting untuk memanjangkan hayat keletihan gerudi pintal hujung dua. Kelajuan pemotongan, kadar suapan, dan kedalaman pemotongan hendaklah dipilih dengan teliti berdasarkan bahan bahan kerja, bahan mata gerudi dan geometri mata gerudi.
Kelajuan pemotongan ialah kelajuan di mana mata gerudi berputar. Kelajuan pemotongan yang terlalu tinggi boleh menghasilkan haba yang berlebihan, yang membawa kepada tekanan haba dan haus kimia. Sebaliknya, kelajuan pemotongan yang terlalu rendah boleh mengakibatkan pemotongan yang tidak cekap dan peningkatan daya pemotongan. Kadar suapan ialah kadar di mana mata gerudi maju ke dalam bahan kerja. Kadar suapan yang terlalu tinggi boleh menyebabkan mata gerudi cepat pecah atau haus, manakala kadar suapan yang terlalu rendah boleh menyebabkan pemindahan cip yang lemah dan peningkatan penjanaan haba.
Kedalaman pemotongan ialah ketebalan bahan yang dikeluarkan dalam setiap pas mata gerudi. Kedalaman pemotongan yang terlalu besar boleh memberi tekanan yang berlebihan pada mata gerudi, manakala kedalaman pemotongan yang terlalu kecil boleh mengakibatkan pemotongan yang tidak cekap. Adalah disyorkan untuk mengikuti garis panduan pengilang untuk memilih parameter pemotongan yang betul.
Melaksanakan Pelinciran dan Penyejukan yang Betul
Pelinciran dan penyejukan adalah penting untuk mengurangkan haba yang dijana semasa penggerudian dan mencegah kehausan bahan kimia. Cecair pemotong boleh membantu mengurangkan geseran antara mata gerudi dan bahan kerja, menambah baik pemindahan cip, dan memanjangkan hayat keletihan mata gerudi.
Terdapat pelbagai jenis cecair pemotongan yang tersedia, seperti cecair pemotongan berasaskan air, berasaskan minyak dan sintetik. Cecair pemotong berasaskan air mesra alam dan mempunyai sifat penyejukan yang baik. Cecair pemotong berasaskan minyak memberikan pelinciran yang lebih baik tetapi mungkin menimbulkan risiko alam sekitar dan kesihatan. Cecair pemotongan sintetik menawarkan gabungan sifat penyejukan dan pelinciran yang baik.
Adalah penting untuk menggunakan cecair pemotongan dengan betul. Cecair pemotongan hendaklah disapukan terus ke zon pemotongan untuk memastikan penyejukan dan pelinciran yang berkesan. Di samping itu, cecair pemotongan perlu ditukar dengan kerap untuk mengelakkan pertumbuhan bakteria dan pengumpulan bahan cemar.
Menyelenggara Mata Gerudi dengan Betul
Penyelenggaraan gerudi pintal hujung berkembar dengan betul adalah penting untuk memanjangkan hayat keletihannya. Selepas setiap penggunaan, mata gerudi hendaklah dibersihkan untuk mengeluarkan serpihan, serpihan, dan cecair pemotong. Berus dawai atau udara termampat boleh digunakan untuk pembersihan.
Mata gerudi harus diperiksa dengan kerap untuk tanda haus, seperti tepi kusam, serpihan atau pecah. Jika mata gerudi sudah haus, ia harus diasah semula atau diganti tepat pada masanya. Mengasah semula harus dilakukan oleh profesional menggunakan peralatan dan teknik yang betul untuk memastikan geometri asal mata gerudi dikekalkan.
Mata gerudi juga harus disimpan dengan betul untuk mengelakkan kakisan dan kerosakan. Ia harus disimpan dalam persekitaran yang kering dan bersih, sebaik-baiknya dalam bekas alat atau rak alat.

Melatih Operator
Kemahiran dan pengetahuan pengendali juga boleh memberi kesan yang ketara ke atas hayat keletihan gerudi pintal hujung dua. Operator harus dilatih tentang penggunaan, penyelenggaraan dan pengendalian mata gerudi yang betul.
Mereka harus sedar tentang kepentingan menggunakan parameter pemotongan yang betul, menggunakan pelinciran dan penyejukan yang betul, dan mengekalkan bit gerudi dengan betul. Latihan juga boleh merangkumi prosedur keselamatan untuk mengelakkan kemalangan dan kecederaan semasa proses penggerudian.
Kesimpulan
Memanjangkan hayat keletihan gerudi pintal hujung berkembar memerlukan pendekatan komprehensif yang termasuk memilih bahan mata gerudi yang betul, mengoptimumkan geometri mata gerudi, menggunakan parameter pemotongan yang betul, melaksanakan pelinciran dan penyejukan yang betul, menyelenggara mata gerudi dengan betul dan melatih pengendali. Dengan mengikuti strategi ini, pelanggan kami boleh mengurangkan kos penggantian alat dengan ketara dan meningkatkan produktiviti proses pembuatan mereka.
Jika anda berminat dengan latihan pintal hujung dua kami atau mempunyai sebarang pertanyaan tentang memanjangkan hayat keletihan alat ini, sila hubungi kami untuk perolehan dan perbincangan lanjut. Kami komited untuk menyediakan produk berkualiti tinggi dan sokongan teknikal profesional untuk memenuhi keperluan anda.
Rujukan
- Kalpakjian, S., & Schmid, SR (2014). Kejuruteraan dan Teknologi Pembuatan. Pearson.
- Trent, EM, & Wright, PK (2000). Memotong Logam. Butterworth-Heinemann.
- Shaw, MC (2005). Prinsip Pemotongan Logam. Oxford University Press.